射出成型
射出成型是指將加熱熔化的樹脂注入模具中,冷卻後固化為規定形狀的成型方法,在拉鍊中主要用於製造塑膠拉鍊齒。
定義與概要
射出成型是將熔融樹脂加壓注入模具空腔,在冷卻、固化後取出的加工方法。由於能夠反覆製作形狀一致的樹脂部件,因此在服裝輔料中用於拉鍊、扣等。
在拉鍊中,射出成型並不是表示拉鍊本身的種類,而主要是指製造拉鍊齒的方法。帶有射出成型拉鍊齒的拉鍊,一般作為樹脂拉鍊的一種來處理。
結構與部件
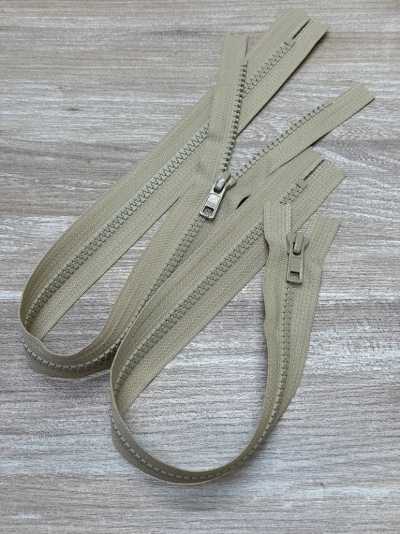
拉鍊由左右拉鍊齒、保持拉鍊齒的拉鍊帶、用於開閉的拉頭,以及端部的上止、下止構成。開口型規格還會在下端增加用於左右分離的開具。
在射出成型中,將樹脂注入模具形成拉鍊齒的形狀,並安裝到帶上。拉鍊齒有時會使用聚甲醛等樹脂,材料和形狀因產品而異。
- 拉鍊齒:左右咬合,形成開閉部的連續部件。
- 拉頭:使拉鍊齒咬合或分開的可動部件。
- 上止・下止:防止拉頭從端部脫出的部件。
- 拉鍊帶:支撐拉鍊齒並用於縫付的帶狀部分。
種類與規格
使用射出成型製作的拉鍊齒時,會根據拉鍊齒尺寸、帶色、長度、拉頭種類、止口規格進行組合選擇。拉鍊齒尺寸越大,外觀、手感以及適用用途也會變化,因此不僅要看貨號,還需要確認整體規格。
下端規格包括只能開到一半的閉口規格,以及可以將左右分離的開口規格。另外還有配備兩個拉頭的逆開規格和雙拉頭,可根據開口位置和穿著時的操作性分別使用。
拉鍊長度多指從上止到下止,或從上止到開具之間拉鍊齒連續的部分。它與帶的全長不一致,因此下單時需確認指定的測量基準。
主要用途與選擇方法
射出成型的樹脂拉鍊齒拉鍊,適用於需要輕量和耐腐蝕性的外套、運動服・戶外服裝、箱包等。針對用途,需要整理開閉頻率、面料厚度、所需強度以及是否外露等設計條件後再進行選定。
縫製時,要確認帶端的縫入量,以及縫線不要過於接近拉鍊齒。如果縫線或布邊被拉頭咬入,會造成開閉不良。對於彈性較高的面料或薄面料,必要時可用襯布或止伸材料來穩定開口部。
若計劃進行洗滌、乾洗、成品洗或帶熱加工處理,應事先確認包括拉鍊本體、帶和拉頭在內的適用性。在試製階段確認左右帶是否扭曲、拉鍊齒咬合情況以及拉頭動作非常重要。
與相似術語的區別
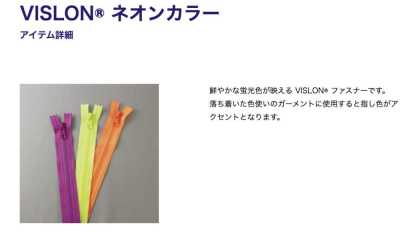
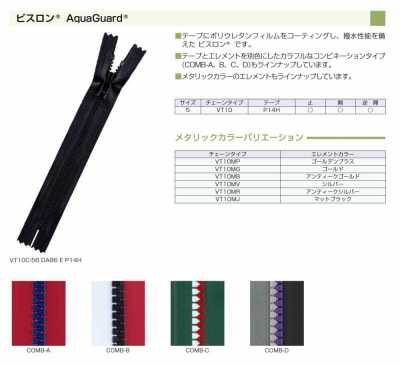
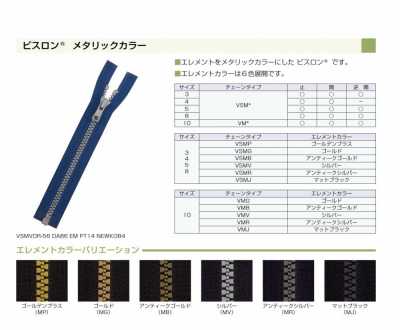
VISLON拉鍊是流通中對使用射出成型樹脂拉鍊齒的拉鍊的稱呼。而射出成型則是製造該類拉鍊齒等部件的加工方法。應在規格書中區分工藝與產品名稱進行記載。
尼龍拉鍊是將連續螺旋狀樹脂元件安裝在帶上的拉鍊。金屬拉鍊則使用金屬製拉鍊齒。兩者都是按拉鍊的結構與材料分類,與射出成型的分類標準不同。
常見問題
射出成型拉鍊和VISLON拉鍊是同一種嗎。
射出成型拉鍊的長度從哪裡測量。
多數情況下,拉鍊長度以拉鍊齒連續的有效部分為基準。閉口規格按從上止到下止計算,開口規格則按從上止到下端開具側計算,但這與帶的全長不同,請確認供應商的規格。
縫製射出成型樹脂拉鍊齒拉鍊時需要注意什麼。
如果縫線離拉鍊齒太近,拉頭更容易咬入縫紉線或布邊。左右兩側的帶應在相同位置縫付,同時抑制開口部的拉伸和起波也很重要。量產前應連同面料條件一起進行開閉測試和洗滌測試。